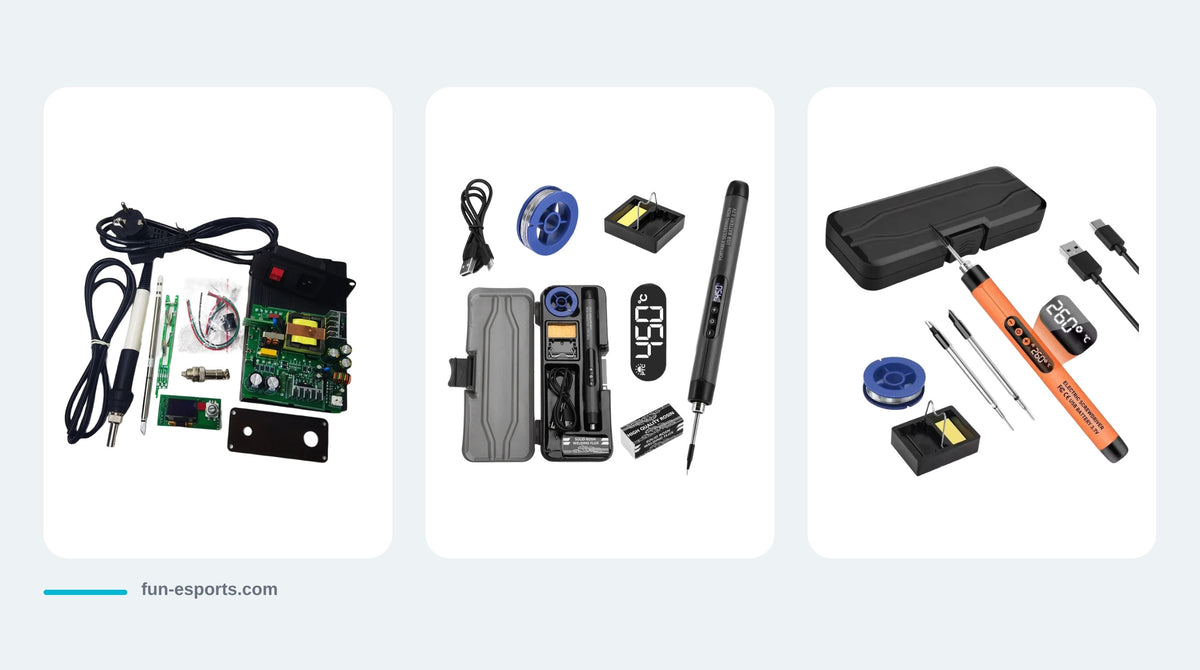
La réponse courte : pour un premier fer destiné au modding rétro, prenez une station T12 régulée. Elle chauffe vite, tient sa température sur les gros points de masse et accepte une dizaine de formes de pannes. Le fer USB-C portable est un bon second outil pour les petites retouches, mais il manque de puissance pour un recap ou un connecteur. La station 2 en 1 avec air chaud ne devient utile qu'avec les composants CMS. Ce qui fait la qualité d'une soudure, c'est surtout une panne propre et étamée, du flux et la bonne température, bien plus que le prix du fer.
Pourquoi le premier fer décide de la suite
Presque tous les débutants racontent la même histoire. Un fer de quincaillerie sans réglage, une soudure qui fait une bille terne au lieu de s'étaler, on insiste, la pastille chauffe trop longtemps et se décolle de la carte. Le geste n'était pas en cause : le fer perdait sa chaleur dès qu'il touchait le cuivre, et rien ne la lui rendait.
Le critère qui compte n'est donc pas la puissance affichée. C'est la régulation : la capacité du fer à mesurer sa température au plus près de la pointe et à la rétablir en une ou deux secondes après chaque contact. Les trois familles décrites plus bas se distinguent d'abord par là.
Les trois familles en un tableau
| Critère | Fer USB-C portable | Station T12 | Station 2 en 1 fer et air chaud |
|---|---|---|---|
| Alimentation | Chargeur ou batterie USB-C, ou batterie intégrée | Bloc continu 16 à 24 V | Secteur |
| Puissance | Faible (8 W sur le modèle stylo) | Jusqu'à 70-75 W | Fer et souffleur séparés |
| Tenue en température sur un gros point | Faible | Très bonne | Moins réactive : la résistance est séparée de la panne |
| Pannes | Propriétaires, peu de choix | Cartouches T12, une dizaine de formes | Pannes de type 900M |
| Usage idéal | Fil de mod, nappe, bouton, retouche hors de l'établi | Recap traversant, écran IPS, USB-C, manettes, arcade | Composants CMS, connecteurs de nappe, blindages |
| Ce qu'il ne fait pas | Plans de masse, connecteurs, recap complet | Dessoudage de CMS multi-broches | Apprendre le geste à votre place |
| Niveau conseillé | Déjà soudé au moins une fois | Débutant | Intermédiaire |
Famille 1 : le fer USB-C portable, l'outil d'appoint
Un fer au format stylo, alimenté par un chargeur de téléphone ou une batterie externe. Il chauffe en quelques secondes, se glisse dans une trousse et ne demande aucune prise secteur. Le fer à souder USB-C portable de 8 W se branche sur une source 5 V. Le fer sans fil JCD C200 va plus loin : batterie intégrée, réglage de 300 à 450 °C et affichage de la consigne.
Leur limite tient à leur puissance. Avec 8 W, la panne refroidit plus vite qu'elle ne chauffe dès qu'elle touche un plan de masse, un blindage ou la patte d'un gros connecteur. Le point ne prend pas, on reste appuyé, et la chaleur finit par passer dans la carte au lieu de l'étain. C'est un très bon second fer pour refixer un fil ou reprendre un bouton. Ce n'est pas un premier fer pour apprendre sur une carte mère.
Famille 2 : la station T12, le bon premier choix
Une cartouche T12 loge la résistance chauffante et la sonde de température dans la panne elle-même. La station mesure la chaleur là où elle sert et la rétablit en quelques secondes après chaque point. Sur un recap de console de salon ou un connecteur d'alimentation, la différence se sent tout de suite : le point fond, l'étain s'étale, on retire le fer.
La station de soudage T12 en kit avec écran OLED se règle de 200 à 480 °C. Deux points à connaître avant de commander : elle arrive en kit, à monter, et le bloc d'alimentation n'est pas fourni. Prévoyez un bloc 24 V d'au moins 3 A pour approcher sa puissance maximale. Changer de forme se fait en faisant glisser une autre panne T12 dans le manche, à froid, sans outil.
Famille 3 : la station 2 en 1, quand l'air chaud devient nécessaire
L'air chaud sert à chauffer toutes les pattes d'un composant à la fois. On en a besoin pour retirer un circuit CMS à nombreuses broches, un connecteur de nappe, un blindage, ou certains condensateurs CMS d'une Game Gear. La station 2 en 1 fer et air chaud réunit les deux outils dans un boîtier unique. Elle utilise des pannes au format 900M, que l'on remplace avec le lot de 5 pannes 900M-T.
Elle n'est pas faite pour débuter. Un souffleur mal dosé décolle un composant voisin, déforme une coque ou une nappe, et fait fondre un connecteur plastique en quelques secondes. Prenez-la quand un projet précis le demande, et faites vos premiers essais sur une carte de récupération.
Quelle température pour quelle soudure
Deux familles d'étain coexistent sur l'établi. Les cartes d'origine des consoles rétro sont soudées à l'étain plombé. Les fils vendus aujourd'hui en Europe sont surtout sans plomb, comme notre fil à souder sans plomb à âme de colophane, en 0,8 ou 1,0 mm.
| Étain | Fusion | Consigne de départ |
|---|---|---|
| Plombé Sn63/Pb37 | 183 °C | 300 à 340 °C |
| Sans plomb SAC305 | 217 à 220 °C | 340 à 380 °C |
| Reprise d'une soudure d'origine avec du sans plomb | Mélange des deux | Comme le sans plomb, avec du flux |
Hakko, fabricant japonais de fers, raisonne ainsi : on part du point de fusion et on ajoute une réserve qui dépend de la qualité de la station. Une station qui récupère vite peut travailler plus bas. Gardez la consigne la plus basse qui fait fondre le point en deux ou trois secondes. Si ça ne fond pas, montez d'abord la taille de la panne, et la température seulement ensuite. Une panne trop chaude s'oxyde plus vite, brûle le flux avant qu'il agisse et fatigue les pastilles.
Les formes de pannes, sans se perdre dans le catalogue
La règle est simple : prenez la panne la plus large qui tient dans l'espace disponible. Une grande surface de contact transmet la chaleur vite, ce qui permet de chauffer moins longtemps. La pointe fine conique, celle que tout le monde achète en premier, est la moins efficace pour la plupart des travaux.
- Biseau plat (D, par exemple D24 = 2,4 mm) : la panne à tout faire. Points traversants, pattes de condensateur, fils, connecteurs.
- Conique à méplat (BC) : le méplat donne une surface de contact franche sur la pente d'une pointe. Bon compromis pour les cartes denses et le travail à la tresse.
- Biseau fin (C) et pointe fine (I, ILS) : pour les pastilles d'écran IPS, les CMS et les fils très fins.
- Pointe coudée (J) : pour atteindre un point sous un composant ou au fond d'une coque.
Pour commencer : un biseau d'environ 2 mm et un conique à méplat. Une pointe fine viendra ensuite, pour un projet d'écran.
Étamage et entretien : ce qui fait durer une panne
Une panne neuve est recouverte d'un placage de fer. Ce placage n'accepte l'étain que s'il reste propre et étamé, c'est-à-dire couvert d'un fin film de soudure fraîche. Une panne laissée nue à chaud s'oxyde en quelques minutes, noircit et refuse l'étain : la soudure roule en bille.
- À la première chauffe, couvrez la pointe d'étain frais avant même le premier point.
- Entre deux points, essuyez-la sur une boule de nettoyage en fil métallique. Elle nettoie à sec, sans le choc thermique d'une éponge humide.
- Avant de poser le fer et avant de l'éteindre, laissez une goutte d'étain sur la pointe : elle la protège de l'air.
- Si la panne a noirci, plongez-la à chaud dans une crème d'étamage quelques secondes, puis essuyez. Jamais de lime ni de papier abrasif : ils retirent le placage, et la panne est perdue.
Flux, tresse et petits outils : ce qui va avec le fer
Le fil à souder contient déjà un peu de flux, mais sur une vieille carte oxydée, il n'en reste pas assez au moment où on en a besoin. Une pointe de flux en plus suffit souvent à transformer un point raté en point brillant.
- Le flux à la colophane KEK 559 pour le travail courant, le recap et le dessoudage.
- La pâte à flux M35 pour la micro-soudure : CMS, nappes, connecteurs fins.
- La tresse à dessouder en cuivre : chauffée sur un point, elle aspire l'étain et laisse une pastille propre.
- Un support de fer avec éponge, pour que la panne chaude ne touche jamais l'établi ni le câble.
- Un tapis de soudure en silicone qui encaisse une goutte d'étain et range la visserie.
- Des pincettes à pointe céramique pour tenir un composant contre une panne chaude : la céramique ne conduit ni la chaleur ni le courant.
Notre article sur les outils indispensables de l'atelier rétro complète cette liste côté tournevis et démontage.
Aspiration des fumées : à prévoir dès le premier jour
La fumée qui monte d'un point de soudure ne vient pas de l'étain : c'est le flux qui brûle. La colophane, base de la plupart des flux, est une cause connue d'asthme professionnel selon l'agence britannique de santé au travail (HSE). Pour un usage occasionnel à la maison, le risque est bien plus faible qu'en atelier de production. Il n'est pas nul pour autant, et la sensibilisation ne se défait pas.
Le premier exercice conseillé
Ne commencez pas par la console. Une carte de récupération (un vieux lecteur, un jouet en panne, une carte de PC) et une poignée de composants traversants suffisent pour une première soirée.
- Préparez la panne. Station à 330 °C pour du plombé ou 360 °C pour du sans plomb, biseau de 2 mm, pointe étamée.
- Dessoudez dix composants traversants à la tresse, avec une pointe de flux. L'objectif est une pastille plate et propre, trou dégagé, sans piste décollée.
- Ressoudez-les. Posez la panne contre la pastille et la patte en même temps, une à deux secondes, puis apportez l'étain de l'autre côté de la patte, pas sur la panne. Retirez le fil, puis le fer.
- Jugez le résultat. Un bon point forme un petit cône brillant et concave qui épouse la patte. Une boule terne posée dessus est une soudure froide : reprenez-la avec du flux.
- Passez aux fils. Étamez deux fils fins, puis soudez-les sur une pastille : c'est le geste de la plupart des mods d'écran ou d'alimentation.
Une fois ces gestes acquis, un recap traversant ou un module de charge deviennent des projets raisonnables. Notre guide pour passer une console d'époque en USB-C est un bon deuxième chantier.
Questions fréquentes
Un fer USB-C peut-il suffire pour débuter ?
Pour souder des fils et des petits points, oui. Pour un recap ou un connecteur, non : avec 8 W, il manque de réserve de chaleur sur les gros points, et c'est justement ce qui fait rater les débutants. Prenez-le en second fer.
Étain plombé ou sans plomb pour le rétro ?
Le plombé fond plus bas et pardonne davantage, c'est pourquoi beaucoup de réparateurs le préfèrent. Le sans plomb fonctionne très bien avec une station régulée et un peu de flux, à une consigne plus haute. Dans les deux cas, pièce aérée, et mains lavées après le plombé.
Quelle panne acheter en premier ?
Un biseau plat d'environ 2 mm. Il couvre les points traversants, les fils et le dessoudage à la tresse. Ajoutez un conique à méplat pour les cartes denses, puis une pointe fine seulement quand un projet d'écran ou de CMS l'exige.
Pourquoi ma panne noircit-elle et refuse-t-elle l'étain ?
Elle s'est oxydée, en général parce qu'elle est restée chaude et nue, ou parce que la température est trop haute. Passez-la dans une crème d'étamage, réétamez-la, et laissez toujours une goutte d'étain dessus entre deux usages.
Faut-il un extracteur de fumées pour un usage occasionnel ?
Ce n'est pas obligatoire, mais c'est fortement conseillé. À défaut, travaillez fenêtre ouverte avec un ventilateur qui pousse la fumée loin de vous, et ne vous penchez jamais au-dessus du point.
Pour résumer
Une station T12 pour apprendre et pour la plupart des travaux, un fer USB-C pour les retouches, l'air chaud plus tard, quand les CMS arrivent. Ajoutez du flux, une tresse, un support, et entretenez la panne. Fers et stations sont réunis dans la collection fers à souder et stations, l'étain, le flux et les crèmes dans consommables de soudure, la tresse et l'outillage de reprise dans soudure et dessoudage, et tapis, supports et pincettes dans poste de travail.